Tesla intègre son propre matériau cathodique au Cybercab
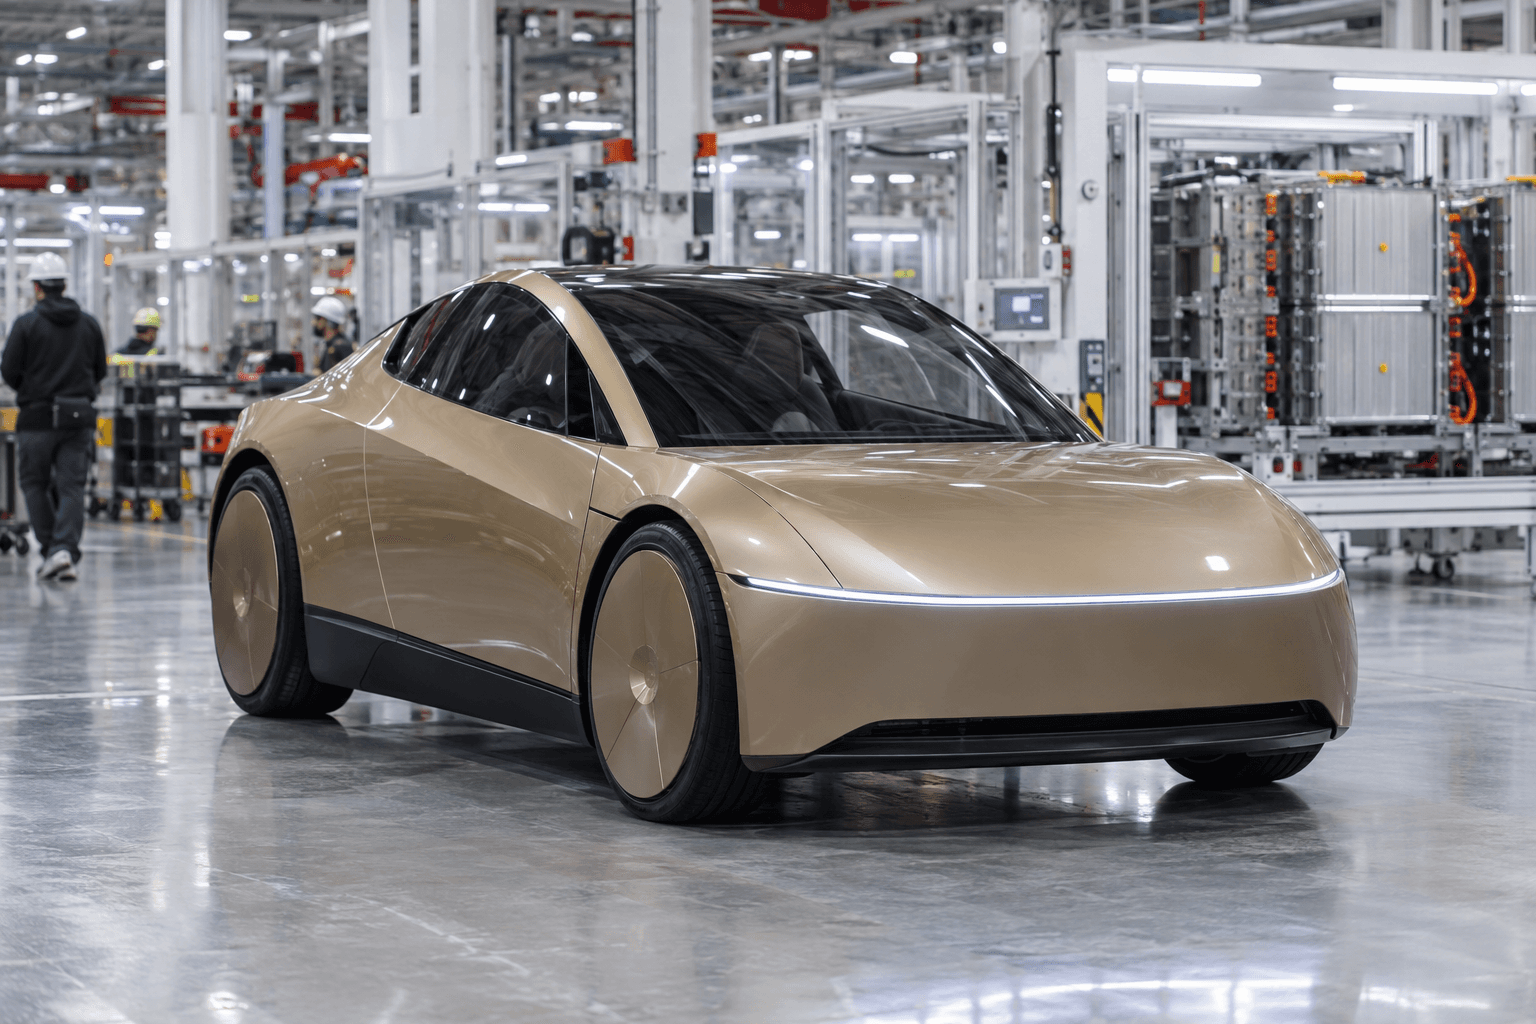
Pour la première fois, Tesla a fabriqué à la Gigafactory Texas un Cybercab doté d’un matériau actif de cathode issu de sa propre production. L’entreprise franchit ainsi une étape importante dans l’intégration verticale de ses cellules de batterie 4680.
Le matériau provient de la nouvelle usine de cathodes de Tesla, implantée directement sur le site d’Austin. Selon l’entreprise, il s’agit du premier site de production à grande échelle de ce type en Amérique du Nord. L’installation est en service depuis août 2026.
De la poudre cathodique au véhicule, en passant par la cellule 4680, Tesla regroupe un nombre croissant d’étapes de production sur un même site.
Comment le matériau cathodique est produit au Texas
Le processus part d’un produit intermédiaire composé de nickel, de manganèse et de cobalt. Celui-ci est mélangé à de l’hydroxyde de lithium, compacté, puis traité thermiquement dans des fours industriels. Des tamis spéciaux éliminent ensuite les impuretés magnétiques avant que le matériau actif de cathode terminé ne soit envoyé à la production des cellules.
Une distinction importante s’impose : Tesla produit désormais elle-même le matériau actif de cathode, mais n’extrait pas nécessairement les matières premières qu’il contient dans ses propres mines. Ce contrôle accru commence au stade de la transformation et s’étend jusqu’à l’intégration dans la cellule de batterie.
Les courtes distances de transport doivent réduire les coûts logistiques et la dépendance à l’égard des chaînes d’approvisionnement internationales. Tesla estime que les émissions de gaz à effet de serre sont inférieures de 74 % à celles des fournisseurs traditionnels de rang 1, c’est-à-dire les fournisseurs livrant directement les constructeurs. Aucune analyse du cycle de vie vérifiée de manière indépendante ne vient toutefois encore confirmer ce chiffre.
Des cellules 4680 produites par un procédé d’électrode sèche
Le matériau cathodique est utilisé dans les cellules 4680 de Tesla destinées au pack de batterie structurel du Cybercab. Le procédé d’électrode sèche permet d’éviter une partie des opérations énergivores de revêtement à base de solvants et de séchage. Il peut réduire la consommation d’énergie, l’espace nécessaire et les coûts de production, à condition que la fabrication reste stable et atteigne un rendement élevé.
| Caractéristique | Valeur | Précision |
|---|---|---|
| Format de cellule | 4680 | Cellule cylindrique de Tesla |
| Capacité de la batterie | Capacité utile estimée à 47,6 kWh | Aucune donnée officiellement confirmée par Tesla |
| Motorisation | Un moteur électrique | Conçue pour une faible consommation |
| Efficacité | Selon Tesla, presque 40 % supérieure à celle du Model Y | Les conditions d’essai n’ont pas été précisées |
| Production du groupe motopropulseur | Une unité toutes les 10 secondes | Chiffre relatif à la ligne d’assemblage automatisée |
La capacité utile estimée à 47,6 kWh paraît relativement modeste pour un robotaxi. Cela semble plausible, car le Cybercab n’est pas optimisé pour une autonomie maximale sur longue distance, mais pour une faible consommation et des coûts d’exploitation réduits.
Tesla cite le Tesla Model Y comme référence. Le Cybercab serait presque 40 % plus efficace, sans que l’on sache si ce chiffre concerne la consommation d’énergie, l’ensemble du groupe motopropulseur ou certains cycles de conduite.
Pourquoi la production locale de batteries est décisive
Pour un robotaxi, le prix d’achat n’est pas le seul facteur déterminant. La consommation d’énergie, l’entretien, les coûts de production et le taux d’utilisation du véhicule conditionnent la rentabilité de son exploitation. À long terme, Tesla vise un coût inférieur à environ 0,13 dollar US par km.
La ligne automatisée de production des groupes motopropulseurs devrait pouvoir assembler une unité complète toutes les dix secondes. Cela ne signifie toutefois pas qu’un Cybercab terminé sortira de l’usine toutes les dix secondes, car la fabrication de la carrosserie, l’intégration de la batterie, l’assemblage final et le contrôle qualité déterminent également le volume réel de véhicules produits.
Le succès du Cybercab dépend en outre du logiciel de conduite autonome de Tesla. Les déclarations concernant le FSD v15 et la stratégie matérielle montrent à quel point le véhicule, la plateforme informatique et le développement logiciel sont étroitement liés.
Pour l’Europe, les effets seront d’abord indirects
La nouvelle production de cathodes concerne principalement les activités industrielles de Tesla aux États-Unis. Dans la région DACH — Allemagne, Autriche et Suisse germanophone — le Cybercab ne devrait jouer un rôle qu’une fois clarifiées les règles relatives à l’homologation, à la responsabilité et à l’exploitation de véhicules entièrement dépourvus de conducteur.
Cette avancée industrielle n’en reste pas moins importante. Une chaîne d’approvisionnement locale opérationnelle pour le matériau cathodique, les cellules 4680 et les groupes motopropulseurs pourrait aider Tesla à réduire ses coûts et à accélérer la montée en cadence. Il reste toutefois à vérifier, dans des conditions réelles, si les gains d’efficacité annoncés seront atteints lors de l’exploitation quotidienne des robotaxis.